Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-11-12 Herkunft:Powered
Die Eigenproduktion von Füllstoff-Masterbatches ist eine strategische Weiterentwicklung für Kunststoffverarbeiter. Durch die direkte Einarbeitung von Calciumcarbonat (CaCO3), Talk oder Bariumsulfat (BaSO4) in Trägerharze wie PE, PP oder PS können Hersteller die Materialkosten senken, die Formulierungsqualität kontrollieren und neue B2B-Einnahmequellen generieren.
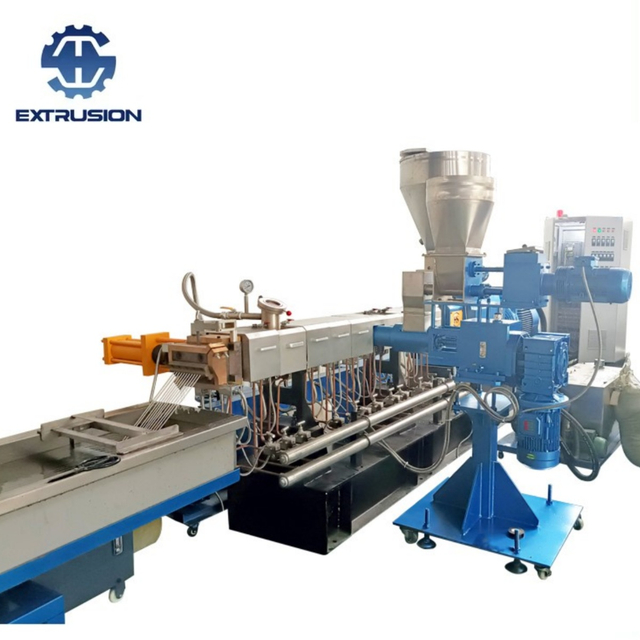
Allerdings unterscheidet sich die Compoundierung hochfüllstoffreicher Formulierungen grundlegend vom nachgeschalteten Formen oder Folienblasen. Der Betrieb eines Füllstoff-Masterbatch-Doppelschneckenextruders erfordert die Balance zwischen hoher Pulveraufnahme, aggressiver Dispersion, intensiver Entgasung und speziellen Pelletierungsoptionen.

Zu wissen, dass ein Ziel-Masterbatch 70 % oder 80 % Calciumcarbonat erfordert, ist nur der Ausgangspunkt. Die physikalischen Eigenschaften des Füllstoffs bestimmen sein Verhalten im Fass:
Partikelgröße und Oberflächenbeschichtung: Feines, mit Stearinsäure beschichtetes Calciumcarbonat fließt anders und erfordert andere Scherprofile als unbeschichtete, grobe Mineralpulver.
Trägerharz-MFI: Der Schmelzflussindex (MFI) des Trägerharzes (wie LLDPE oder PP) muss so gewählt werden, dass Pulver mit großer Oberfläche beschichtet werden, ohne dass die endgültige Schmelzfestigkeit sinkt.
Benetzungs- und Dispergiermittelpaket: Die ordnungsgemäße Beladung mit PE-Wachs, Haftvermittlern oder Stearaten ist obligatorisch. Eine unzureichende Dispergierung führt zu Agglomeraten, Verstopfungen des Filtersiebs und Poren in Blasfolien.
Das Extrudieren leichter, mikronisierter Pulver führt zu erheblichen volumetrischen Engpässen bei der Zufuhr an der Haupteinspeisung.
Seitenzuführungstechnologie: Hohe Füllstoffmengen können nicht zusammen mit Polymergranulat in den Hauptzuführungsschacht geschüttet werden. Der Polymerträger wird zuerst in den primären Zylinderzonen geschmolzen, und das Mineralpulver wird stromabwärts über eine Seitenzufuhr mit hohem Drehmoment in das geschmolzene Polymer eingespritzt.
Design der Schneckenelemente: Das Schneckenprofil muss über spezielle Förderelemente unter der Seitenzuführung verfügen, gefolgt von breiten Knetblöcken und Mischscheiben, die für ein verteilendes und dispersives Mischen unter hoher Belastung ausgelegt sind, ohne den Polymerträger zu beschädigen.
Ein weit verbreitetes Missverständnis unter neuen Compoundierbetreibern besteht darin, dass eine einzige Compoundierlinie mit hohem Füllstoffgehalt alles effizient verarbeiten kann – von Compounds mit 15 % leichter Modifikation bis hin zu Masterbatches mit 85 % schwerem Füllstoff.
Während gleichläufige Extruder eine große Flexibilität bieten, erfordern die Enden dieser Baureihe unterschiedliche mechanische Konfigurationen:
80 %+ Füllstoff-Masterbatch: Erfordert spezielle Seitenzuführungen, eine aggressive Vakuumentgasung, um eingeschlossene Luft aus den Pulvern zu entfernen, und leistungsstarke Wasserring- oder luftgekühlte Düsengranulatoren.
Low-Filler-/Direktcompounds: Erfordern eine standardmäßige gravimetrische Zuführung und herkömmliche Stranggranulierungslinien, um den Durchsatz zu maximieren.
Der Versuch, beide Extreme auf einer nicht optimierten Linie zu betreiben, führt zu Durchsatzdrosselung, schlechter Pelletierung oder vorzeitigem Geräteverschleiß.
Um eine effiziente Calciumcarbonat-Compoundiermaschine zu konfigurieren , müssen vier integrierte Subsysteme gemeinsam spezifiziert werden:
Die Verarbeitung hoher Füllstoffmengen erfordert ein hohes Drehmoment bei moderaten Schneckengeschwindigkeiten, um niedrige Schmelzetemperaturen aufrechtzuerhalten und einen thermischen Abbau von Additiven zu verhindern. Gleichläufige Doppelschneckenextruder mit L/D-Verhältnissen von 40:1 bis 48:1 bieten die erforderliche Zylinderlänge zum Schmelzen, seitlichen Zuführen, Dispergieren und Entgasen im Tiefvakuum.
Für die Zufuhr von leichten Mineralpulvern sind gravimetrische Differenzialdosierer in Kombination mit vertikalen Zwangsdosierern oder Entlüftungsschnecken erforderlich, um Lufteinschlüsse zu vermeiden, bevor das Pulver in den Extruderzylinder gelangt.
Mikroisierte Pulver bringen erhebliche Mengen eingeschlossener Luft und Oberflächenfeuchtigkeit in die Schmelze ein. Vakuum-Entlüftungszonen mit hoher Kapazität, die stromabwärts des Mischabschnitts angeordnet sind, sind für die Evakuierung von Gasen unerlässlich und verhindern so Hohlräume und poröse Pellets.
Die Wahl der richtigen Pelletiermethode hängt stark vom Füllstoffgehalt und der Harzmatrix ab:
Wasserring-Gerüstpelletierung: Ideal für PE/PP-Masterbatches mit hohem Füllstoffgehalt (bis zu 80 % CaCO3). Heiße Schmelzstränge treten aus der Düsenfläche aus, werden sofort von rotierenden Messern geschert und durch einen Wasserring entlang der Gehäusewand gekühlt.
Luftgekühlte Die-Face-Pelletierung: Bevorzugt für wasserempfindliche oder ultrahochgefüllte Formulierungen, bei denen der Kontakt mit Feuchtigkeit vollständig vermieden werden muss.
Unterwasserpelletierung: Maßgeschneidert für industrielle Produktionslinien mit hoher Kapazität, die perfekt kugelförmige Pellets und eine kontinuierliche Produktion rund um die Uhr erfordern.
Der Übergang von der Kunststoffverarbeitung zur hauseigenen Masterbatch-Produktion erfordert, über das Standardwissen im Bereich Extrusion hinauszugehen. Durch die Zusammenarbeit mit einem erfahrenen Anlagenhersteller können Verarbeiter Schneckengeometrien, Seitenzuführungssysteme und Pelletierungsmethoden korrekt an ihre spezifischen Produktionsziele anpassen.

Um Ihre Formulierungsanforderungen zu bewerten oder eine maßgeschneiderte Produktionslinie für Kunststoffgranulierung zu konfigurieren , wenden Sie sich an die technischen Spezialisten von Nanjing Haisi Extrusion Machinery.