
PROJEKT


ISO 9001:2015-Zertifizierung – Herstellung von Kunststoffextrusionsgeräten und Hilfsmaschinen
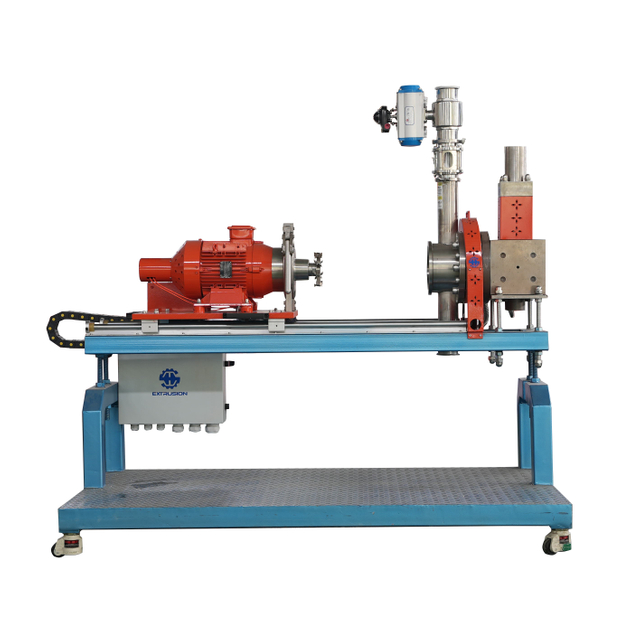
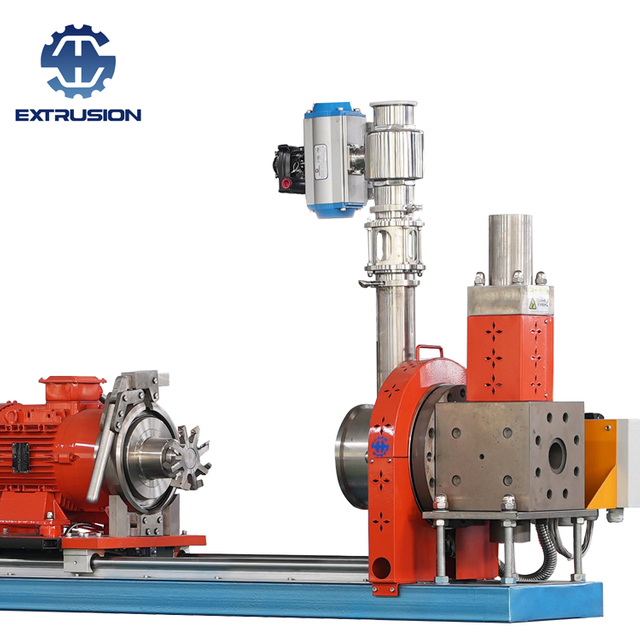
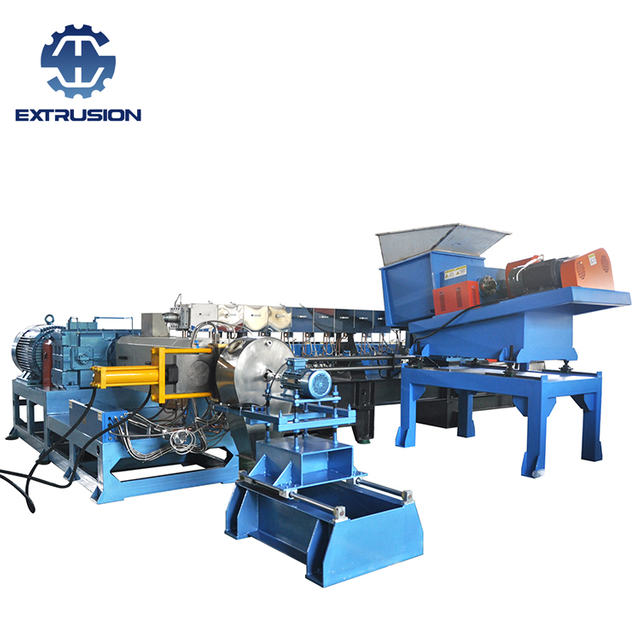
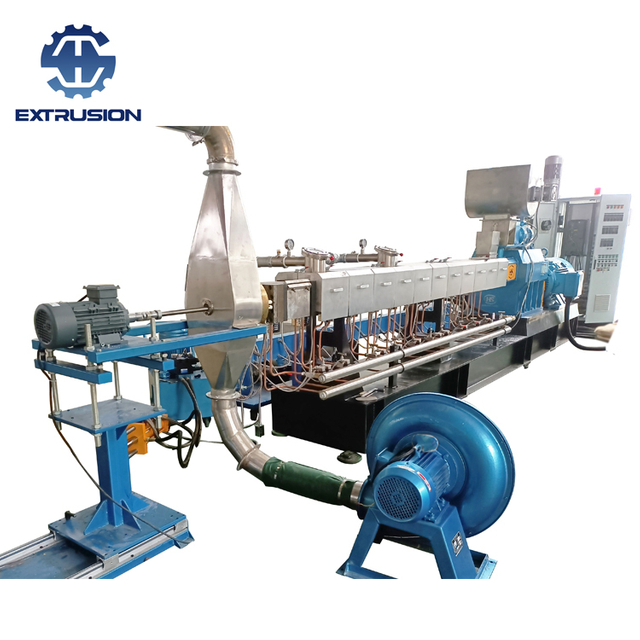
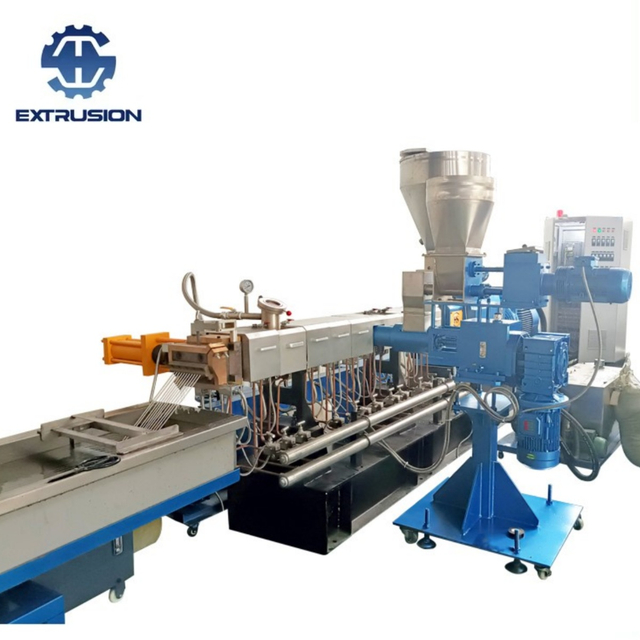
In Unterwasser-Pelletierungssystemen stoßen Außendiensttechniker bei Produktionsanstiegen oder Schmelzindexschwankungen häufig auf nachlaufende Pellets oder fadenförmige Schweife. Die instinktive Reaktion besteht darin, den Vorwärtsdruck der Klinge zu erhöhen. Ein übermäßiger Vorwärtsdruck kann zwar den Nachlauf vorübergehend stoppen, führt jedoch zu einem drastisch beschleunigten Verschleiß der Matrizenplatte und der Schneidmesser. Nanjing Haisi Extrusion erklärt, warum es zu einem Zurückschieben des Messers kommt und wie die Installation eines gegenläufigen pneumatisch-hydraulischen Messerrückzugs-Ausgleichssystems Pelletdefekte dauerhaft behebt.
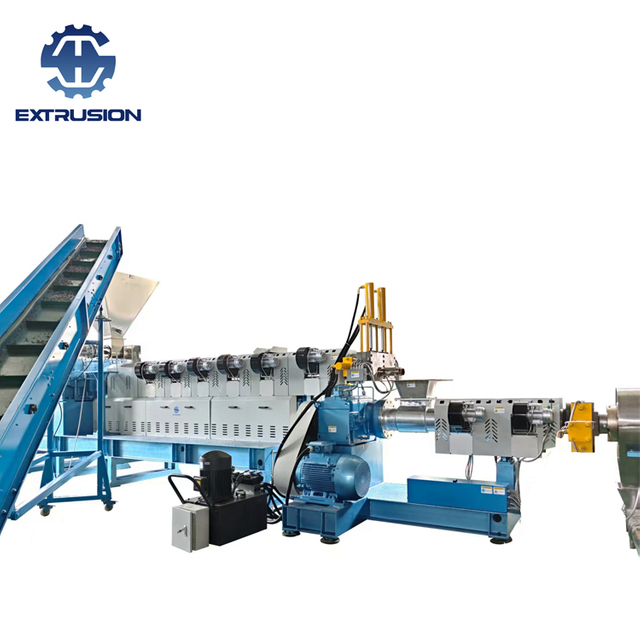
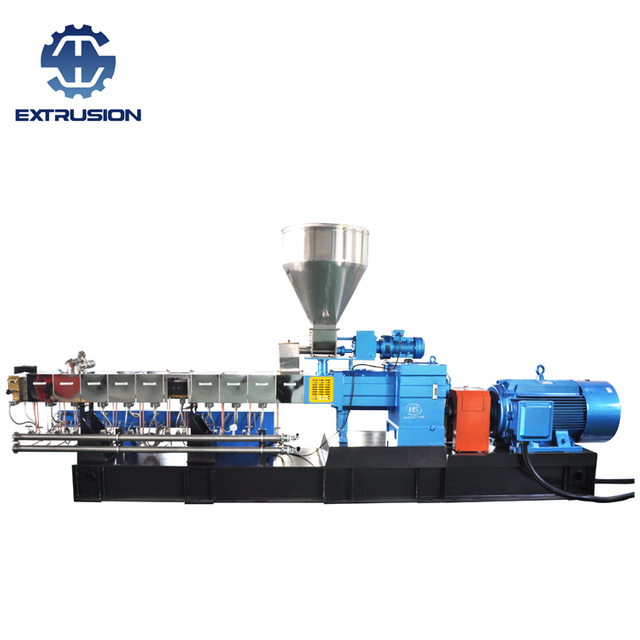
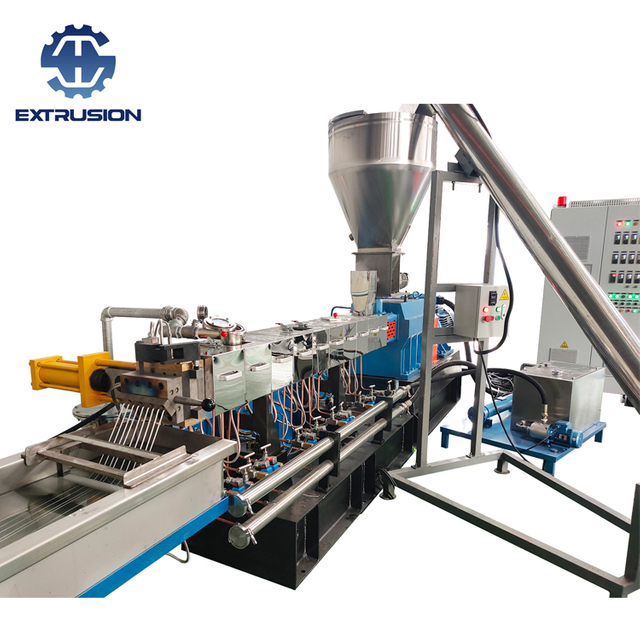
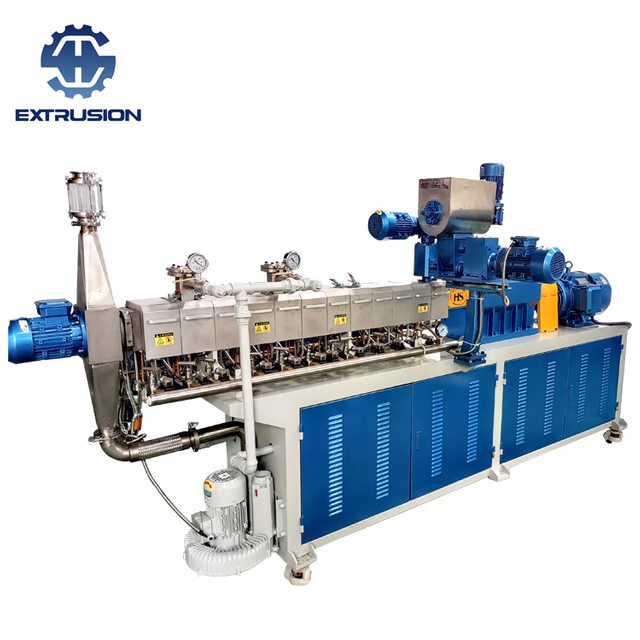
In der Welt der Kunststoffextrusion und -modifizierung ist das Verhältnis von Länge zu Durchmesser (L/D) eine heftig umstrittene Spezifikation. Mit dem Aufkommen fortschrittlicher Formulierungen – einschließlich hitzeempfindlicher, biologisch abbaubarer Polymere und komplexer recycelter Rohstoffe – ist die Fehlerquote bei der Verarbeitung erheblich geschrumpft. Bei der Spezifizierung moderner Polymer-Compoundieranlagen werden Käufer häufig mit einem zunehmenden Bereich von L/D-Verhältnissen von 28 bis 52 konfrontiert. Aber ist eine längere Schnecke immer besser? Nanjing Haisi Extrusion analysiert die mechanischen Gegebenheiten der L/D-Verhältnisse, um Ihnen bei der Auswahl der optimalen Konfiguration für Ihre Compoundierlinie zu helfen.