Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-24 Herkunft:Powered
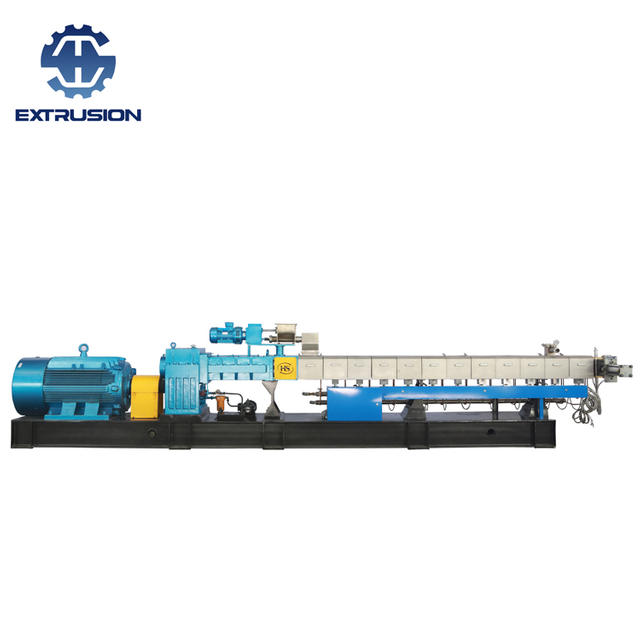
Der Versuch, einen gleichläufigen Doppelschneckenextruder ohne eine formalisierte Standardarbeitsanweisung (SOP) zu warten, führt unweigerlich zu übersprungenen Schritten, falsch ausgerichteten Wellen und beeinträchtigten mechanischen Toleranzen. Dieser Leitfaden beschreibt die obligatorischen technischen Protokolle für eine sichere und präzise Gerätewartung.

Während Schraubenelemente vor dem Zusammenbau nicht unbedingt eine „linke“ oder „rechte“ Seite vorgeben, ist die Festlegung einer festen Ausrichtung für eine standardisierte Anlagenschulung von entscheidender Bedeutung. Definieren Sie die linke und rechte Welle immer, indem Sie hinter dem Hauptmotor stehen und auf den Lauf blicken.
Ausrichtungsmarkierung: Verwenden Sie einen Permanentmarker oder einen Gravierstift, um die Schraubenschäfte und Kupplungshülsen mit „L“ (links) und „R“ (rechts) zu kennzeichnen.
Keilausrichtung: Um die Schrauben richtig ineinander zu greifen, positionieren Sie die Keilnut der linken Welle auf der 12-Uhr-Position und die Keilnut der rechten Welle auf der 3-Uhr-Position (15:00). Befestigen Sie die Spannfutter und stellen Sie die Getriebeausgangswellen vor, um diese genauen Uhrpositionen einzuhalten. Dieser Schritt erfordert die Koordination von drei Technikern.
Hebeausrüstung: Verwenden Sie immer eine spezielle Schraubenhebevorrichtung (zwei halbelliptische Ringe) neben der vorderen Zugvorrichtung. Installieren Sie diese Werkzeuge vorab, um sicherzustellen, dass die Schäfte ohne seitliche Abweichung in den Lauf eindringen. Für schwere Maschinen (90 mm und mehr) sind hydraulische Installationswerkzeuge obligatorisch, die das vorübergehende Entfernen der Laufpositionierungsstifte erfordern.
Überprüfung des Drehmoments: Nach der Installation müssen die Schraubenköpfe mit einem kalibrierten Drehmomentschlüssel gemäß den Bauplanspezifikationen des Herstellers festgezogen werden. Sichern Sie bei Gewindekupplungen die Baugruppe mit einem Holzblock oder Stahlrohr an der Kupplungs-Sicherungsschraube. Überprüfen Sie bei hydraulischen Spannern vor der Endmontage das Drehmoment mit dem Hydraulikwerkzeug.
Bevor die zusammengebauten Wellen in den Zylinder der Kunststoffgranuliermaschine geschoben werden , müssen die Bediener eine großzügige Schicht Silikonöl oder synthetisches Prozessschmiermittel direkt auf die Schneckenoberflächen auftragen. Dieser entscheidende Schritt gewährleistet, dass die anfängliche Startphase mit ausreichender Schmierung erfolgt und eine trockene Reibung zwischen Metall und Metall vollständig verhindert wird.
Materialspülung: Spülen Sie den Lauf vor dem Abschalten mit einem Übergangsmaterial wie PP, PE oder einem speziellen Reinigungsöl.
Sensorschutz: Entfernen Sie sofort alle Schmelzedruck- und Schmelzetemperatursensoren, die in direkten Kontakt mit dem Polymer kommen.
Mechanisches Lösen: Wenn Sie das Schraubenprofil neu konfigurieren möchten, lösen Sie den Schraubenkopf um eine halbe Umdrehung, während der Schaft noch sicher im Zylinder gehalten wird. Schließen Sie den Ausbau ab, sobald die Welle sicher zum Wartungsgestell transportiert wurde.
Hartnäckige Rückstände entfernen: Verwenden Sie einen Kupferschaber, um restliches Polymer aus den „Abbildung-8“-Laufbohrungen zu entfernen. Wenn die Schnecken durch kaltes Polymer festsitzen, müssen sie vor dem Reinigen wieder in den Zylinder eingesetzt und auf Schmelztemperatur erhitzt werden.
Bevor mit der Demontage begonnen wird, muss die Polymer-Compoundierungsanlage gründlich gespült werden und die Bediener müssen die elektrischen Sicherheitsprotokolle Lockout/Tagout (LOTO) strikt befolgen.
Eine genaue Nivellierung verhindert ungleichmäßigen Lagerverschleiß und Getriebeschäden. Techniker müssen die Basis-Einstellblöcke (oder Nivellierfüße) mit einer Präzisionswasserwaage überprüfen. Die akzeptable Toleranz für die Gerätenivellierung beträgt streng 0,1 mm/m . Messen Sie über diese fünf Referenzebenen:
Die horizontalen und vertikalen bearbeiteten Flächen an den Ecken des Getriebes (oder des Montageflansches zwischen Getriebe und erstem Lauf).
Die Innenfläche des Zufuhrhalses (gemessen entlang der Prozessflussrichtung).
Die Innenfläche der Vakuum-Entlüftungsöffnung.
Die obere Oberfläche des endgültigen Auswurfzylinderabschnitts.
Die bearbeitete Endfläche des letzten Laufabschnitts.
Eine präzise Ausrichtung zwischen dem Hauptantriebsmotor und dem Getriebe ist für einen Doppelschnecken-Compound-Extruder mit hohem Drehmoment unerlässlich , und Laser-Ausrichtungswerkzeuge werden für jede Maschine mit einem Durchmesser von mehr als 52 mm dringend empfohlen. Die Ausrichtung muss in zwei Phasen durchgeführt werden: eine anfängliche Kaltausrichtung vor dem Start, gefolgt von einer Heißausrichtungsprüfung, nachdem die Maschine Betriebstemperatur erreicht und 24 Stunden lang gelaufen ist.
Anpassungsreihenfolge: Passen Sie zuerst die horizontale Achse (links/rechts) an, gefolgt von der vertikalen Achse (oben/unten).
Kompensation der thermischen Ausdehnung: Berücksichtigen Sie die Kompression der Motorhalterungen. Stellen Sie den Motor etwa 0,02 bis 0,04 mm höher als Null ein, um strukturelle Setzungen zu berücksichtigen, sobald die Schrauben vollständig angezogen sind.
Überlegungen zur Kupplung: Wenn die Maschine eine pneumatische Kupplung verwendet, stellen Sie sicher, dass dem System Druckluft zugeführt wird, bevor Sie mit der Laserausrichtung beginnen. Markieren Sie abschließend die endgültigen Schraubenpositionen auf der Motorbasis mit einem Farbstift, um etwaige vibrationsbedingte Verschiebungen bei zukünftigen Inspektionen leicht erkennen zu können.
Um ein thermisches Festfressen zu verhindern, müssen Techniker Molybdändisulfid (MoS2) als Anti-Seize-Verbindung auf alle kritischen Hochtemperaturgewinde auftragen, einschließlich:
Verbindungsbolzen von Zylinder zu Zylinder und von Zylinder zu Matrize.
Vakuumanschlüsse, seitliche Zufuhreinsätze und Zylinderstopfen.
Kupferdichtungen an den Auslassöffnungen und Vakuumdichtungen.
Schraubenkopfgewinde und Kupplungshülsen.
Y-Siebgewinde in den Versorgungsleitungen.
Eine ordnungsgemäße Befestigung erfordert einen zweistufigen thermischen Ansatz. Alle Fassheizbänder müssen im kalten Zustand festgezogen und dann wieder festgezogen werden, sobald die Maschine ihre eingestellte Verarbeitungstemperatur erreicht hat. Die Schrauben des Düsenkopfs, der Düsenplatte und des Zylinderflansches müssen in einer bestimmten Kreuzreihenfolge angezogen werden. Entscheidende Regel: Das Anziehen des Schneidkopfes, der Zylinderabschnitte und der Schraubenköpfe darf ausschließlich mit einem kalibrierten Drehmomentschlüssel erfolgen.

Durch die Einhaltung dieser strengen mechanischen Standards können Werksleiter die Lebensdauer ihrer Verarbeitungslinien erheblich verlängern und gleichzeitig katastrophale Ausfälle durch Ad-hoc-Wartung vermeiden. Für spezielle Werksaudits, maßgeschneiderte Wartungs-SOPs oder OEM-Ersatzteile steht das Ingenieurteam von Nanjing Haisi Extrusion bereit, um Ihre globalen Fertigungsabläufe zu unterstützen.