Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-15 Herkunft:Powered
Die Unterwasser-Granuliereinheit ist der letzte Zugang, an dem sich geschmolzenes Harz in gleichmäßige Kunststoffpellets verwandelt. Die mechanische Interaktion zwischen den Schneidklingen und der Düsenplatte funktioniert nach dem Scherenschnittprinzip: Hochgeschwindigkeitsrotierende Klingen gleiten eng gegen die stationäre Düsenplatte mit mehreren Öffnungen und schneiden extrudierte Polymerstränge tausende Male pro Minute.
Wenn der Vorwärtsdruck zunächst kalibriert wird, läuft der Prozess reibungslos ab. Wenn jedoch die Produktionslast steigt oder der Harzschmelzindex (MFI) schwankt, beginnt die Schneidwelle nach hinten zu driften. Sofort erscheinen fadenförmige Schwänze, anhaftende Pellets und übergroße Abfälle.
Durch einfaches Erhöhen des Vorwärtsvorschubdrucks werden die Klingen hart gegen die Matrizenfläche gedrückt, wodurch die Nachbildung gestoppt wird, der Metallverschleiß an den Klingen und der Matrizenplatte jedoch drastisch beschleunigt wird.

Während des Betriebs übt die aus den Düsenlöchern austretende Polymerschmelze einen kontinuierlichen, nach außen gerichteten Druck auf die Schneidmesser aus. Entscheidend ist, dass diese äußere Kraft niemals konstant ist:
Mit zunehmender Produktionslast erhöht sich der Druck der Schmelze nach außen.
Schwankungen im Schmelzindex (MFI) des Harzes verändern den viskosen Widerstand gegen die Schaufeln.
Änderungen der Zylindertemperatur wirken sich sofort auf den Schmelzerückstoß aus.
Standard-Vorwärtsdrucksysteme liefern eine statische hydraulische Kraft, die sich nicht dynamisch an diese Variablen anpassen kann. Wenn der Schmelzerückstoß den statischen Vorwärtsdruck übersteigt, wird die Messerwelle physisch nach hinten gedrückt, wodurch ein Mikrospalt zwischen den Messern und der Düsenplatte entsteht. Durch diesen Abstand kann sich das geschmolzene Harz ausdehnen, anstatt sauber zu scheren, was zu nachlaufenden Pellets führt.
Da die Vorwärtsbewegungskraft fest ist, müssen Ingenieure eine einstellbare Gegenkraft einführen, um ein dynamisches Gleichgewicht zu erreichen. Indem eine kontrollierte Zugkraft direkt der Vorschubkraft entgegengesetzt wird, bleibt die Messerwelle ohne übermäßige Kontaktreibung fest an der Matrizenplatte stabil.
Diese stabilisierende Gegenkraft wird durch ein Cutter Retraction Balance System bereitgestellt.
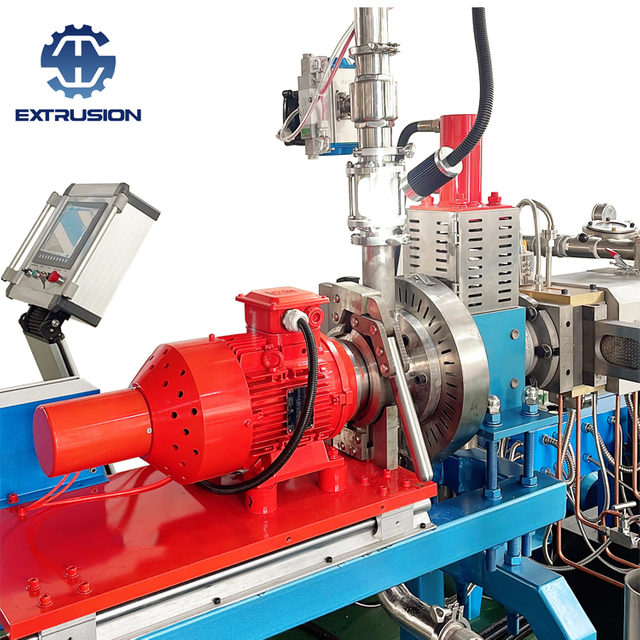
Auf beiden Seiten des Granuliergehäuses montierte Rückzugszylinder werden mit sauberer Instrumentenluft (ca. 0,2 MPa) als Energiequelle versorgt. Ein Differenzdrucktransmitter mit Fernsignalausgang ist in den Vor- und Rückfahrhydraulikleitungen installiert, um Druckdifferenzen in Echtzeit zu überwachen.
Doppelte Rückzugszylinder: Installieren Sie zwei Rückzugseinheiten symmetrisch am Granulatorrahmen, gepaart mit einer unteren hydraulischen Ausgleichssteuerungskufe.
Instrumentierung: Instrumentenluft anschließen, um die hydraulischen Öl-Luft-Kolbenzylinder anzutreiben. Installieren Sie einen Differenzdrucktransmitter, der sowohl in den Vorschub- als auch in den Rückfahrhydraulikkreis greift.
Steuerungsintegration: Leiten Sie Vorschubdruck-, Rückzugsdruck- und Differenzdrucksignale in den Haupt-SPS-Schrank. Konfigurieren Sie pneumatische Steuerventile, um das Druckverhältnis dynamisch zu modulieren.
Gefilterte Instrumentenluft (0,2 MPa) treibt den pneumatisch-hydraulischen Zylinderkolben an und überträgt Hydrauliköl über Dämpfungseinsteller an die Rückzugseinheiten. Wenn Hydraulikflüssigkeit in die Rückzugsbaugruppe gelangt, üben Hochleistungsfedern eine präzise Zugkraft aus, die der Vorwärtsbewegung der Welle entgegenwirkt.
Bediener im Kontrollraum überwachen die Anzeige des Differenzdrucks (DP) und passen die Sollwerte entsprechend dem Schmelzindex, den Zylindertemperaturen und der Produktionslast anhand zweier grundlegender Regeln an:
Differenzdruck steigt: Der Schmelzerückstoß gegen das Schneidwerkzeug hat abgenommen, was dazu führt, dass die Klingen zu fest gegen die Düsenfläche drücken. Maßnahme : Erhöhen Sie den hydraulischen Rückzugsdruck, um den Fräser leicht zurückzuziehen und übermäßigen Verschleiß zu verhindern.
Differenzdruck nimmt ab: Der Schmelzerückstoß gegen den Schneider hat zugenommen und drückt die Messerwelle nach außen. Aktion : Reduzieren Sie den hydraulischen Rückzugsdruck, damit der Vorwärtsdruck den Fräser näher an die Matrizenfläche drücken kann.
Wenn der Differenzdruck plötzlich ansteigt oder unter die Sicherheitsschwellenwerte fällt, lösen automatische Verriegelungen eine Notabschaltung der Leitung aus und verhindern so ein Verwickeln der Klinge oder eine katastrophale Beschädigung der Düsenplatte.
Durch die Aufrüstung Ihrer Kunststoff-Pelletiermaschine mit einem Messerrückzugs-Ausgleichssystem werden ungeplante Ausfallzeiten drastisch reduziert, saubere, schrumpffreie Pellets produziert und die Lebensdauer von Schneidmessern und Matrizenplatten verlängert.

Für technische Beratung zur Optimierung von Unterwassergranulatoren oder zur Konfiguration eines gleichläufigen Doppelschneckenextruders mit hoher Ausbeute wenden Sie sich an das Ingenieurteam von Nanjing Haisi Extrusion.