Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-12 Herkunft:Powered
Einfach ausgedrückt ist das Länge-zu-Durchmesser-Verhältnis (L/D) das Verhältnis der effektiven Arbeitslänge der Schraube zu ihrem Außendurchmesser. Viele Anlagenbauer glauben instinktiv, dass eine längere Schnecke das Polymer dazu zwingt, länger zu verweilen, was eine bessere Plastifizierung und Mischung gewährleistet. Während die Umstellung von kurzen Konfigurationen auf längere Fässer tatsächlich durch die Notwendigkeit eines höheren Durchsatzes und einer komplexen Mischung vorangetrieben wurde, birgt die blinde Maximierung schwerwiegende technische Risiken.

Der Vorstoß zu höheren L/D-Verhältnissen – im Bereich von 36 bis 48 und mehr – ist auf drei wesentliche betriebliche Vorteile zurückzuführen:
Ausreichende Homogenisierungszeit: Feste Polymerpellets benötigen ausreichend Zeit, um Wärmeleitung und Reibungsscherwärme zu absorbieren. Ein größeres L/D-Verhältnis sorgt dafür, dass die Schmelze einen stabilen, allmählichen Übergang über die Funktionszonen hinweg erfährt.
Höhere Produktionskapazität: Mit einem längeren Zylinder können Bediener die Schneckendrehzahl erhöhen. Auch wenn sich das Material schneller durch die Maschine bewegt, garantiert die längere Länge ein vollständiges Schmelzen vor dem Ausstoß, wodurch die Gesamtleistung erhöht wird.
Komplexe Additivintegration: Moderne Masterbatch- und Modifikationsrezepte erfordern oft mehrere seitliche Zuführungen für Glasfasern und mineralische Füllstoffe sowie mehrere Vakuum-Entlüftungsöffnungen. Ein längeres Fass bietet die nötige physische Fläche, um diese komplexen Verarbeitungsschritte durchzuführen.
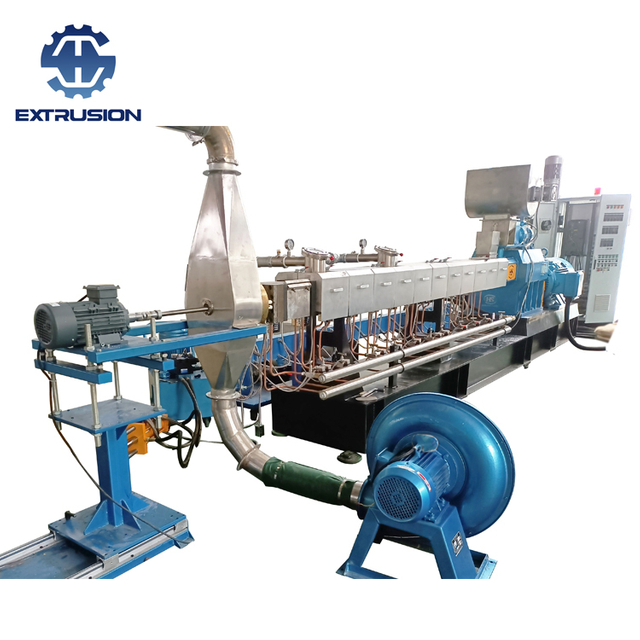
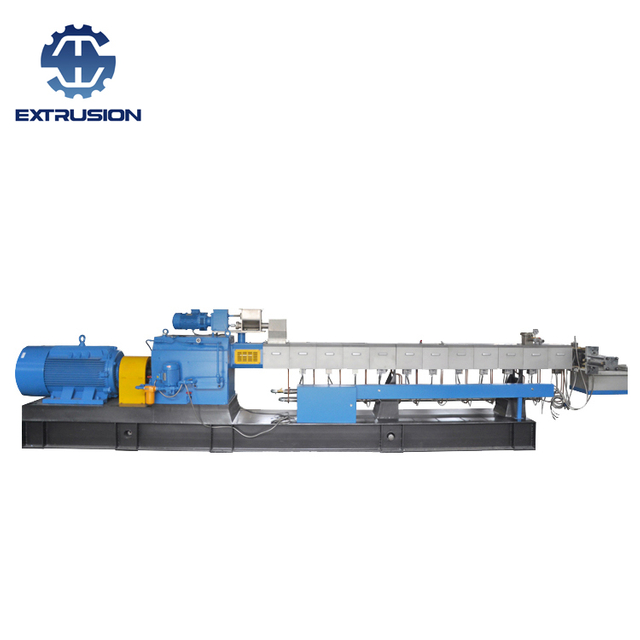
Beim Betrieb eines Doppelschnecken-Compound-Extruders mit hohem Drehmoment ermöglichen diese erweiterten Fähigkeiten den Anlagen, anspruchsvolle Formulierungen zu verarbeiten, die kürzere ältere Maschinen nicht verarbeiten können.
Während längere Schrauben eine unglaubliche Vielseitigkeit bieten, führt die extreme Ausweitung des L/D-Verhältnisses ohne klares Verarbeitungsziel zu schwerwiegenden Geräteausfällen:
Thermischer Abbau und Verfärbung: Wenn Polymerschmelzen über einen längeren Zeitraum hohen Scherkräften und erhöhten Temperaturen ausgesetzt werden, erhöht sich das Risiko einer Spaltung der Molekülkette dramatisch. Bei wärmeempfindlichen oder recycelten Materialien führt eine übermäßige Verweilzeit zu Vergilbung, Polymerabbau und katastrophalen Verlusten der mechanischen Festigkeit.
Durchgehen der Scherwärme: Mit zunehmender Schraubenlänge sammelt sich die Reibungsscherwärme aggressiv an. Wenn das Zylinderkühlsystem diese Wärmeenergie nicht schnell genug ableiten kann, kommt es zu örtlicher Überhitzung, die zum Anbrennen des Polymers und zum Verkleben der Totzone führt.
Mechanische Beanspruchung und Durchbiegung: Eine lange, schlanke Schraube verhält sich unter starker axialer Kompression mechanisch wie ein langer Stab. Extreme L/D-Verhältnisse erhöhen die Durchbiegung der Welle, Vibrationen und den Komponentenverschleiß und erhöhen das Risiko von Riefenbildung im Lauf von Metall auf Metall.
Um diese Probleme bei einem gleichläufig rotierenden Doppelschneckenextruder zu vermeiden, müssen Ingenieure die Anforderungen an die Verweildauer der Formulierung gegen die physikalischen Grenzen der Zylinderlänge abwägen.
Es gibt kein universelles L/D-Verhältnis, das für jedes Polymersystem passt. Branchenerfahrungen weisen auf unterschiedliche „goldene Intervalle“ hin, die auf spezifischen Verarbeitungszielen basieren:
L/D = 28 bis 32 (Standard-Einschnecke / Basis-Rückgewinnung): Ideal für Standard-Extrusion oder einfaches Pellet-Recycling, bei dem stabile Förderung und einfache Temperaturregelung Vorrang vor intensivem Verteilungsmischen haben.
L/D = 36 bis 40 (The Compounding Workhorse): Der Industriestandard für die allgemeine gleichläufige Compoundierung und Masterbatch-Produktion, der eine ausgewogene Dispersion bei gleichzeitig sicheren Verweilzeiten gewährleistet.
L/D = 44 bis 48 (hoher Schwierigkeitsgrad / Mehrkomponenten): Maßgeschneidert für stark gefüllte Formulierungen (z. B. 70 %+ mineralhaltige Masterbatches), hochprozentige Glasfaserverstärkung oder Prozesse zur tiefen Entgasung, die eine umfangreiche Vakuumentlüftung erfordern.
L/D ≥ 52 (spezialisierte reaktive Extrusion): Reserviert für chemische Nischenreaktionen, wie z. B. makromolekulare Pfropfung. Diese Systeme stellen große Herausforderungen bei der Temperaturkontrolle dar und werden für die Standard-Compoundierung selten benötigt.
Wenn Ihre bestehende Linie ein festes L/D-Verhältnis aufweist, das zu thermischer Verschlechterung oder schlechter Durchmischung führt, verlassen sich erfahrene Ingenieure auf mehrere gezielte Anpassungen:
Dynamische Verweilzeitsteuerung: Wenn die Schnecke zu lang ist und das Material anbrennt, erhöhen Sie die Schneckendrehzahl oder die Zufuhrraten (von einer knappen Zufuhr zu einer volleren Zufuhr), um den Durchsatz zu beschleunigen und die durchschnittliche Verweilzeit zu verkürzen. Wenn umgekehrt die Schnecke zu kurz ist und die Plastifizierung unvollständig ist, verringern Sie die Drehzahl leicht oder passen Sie die Zylindertemperaturprofile an, um die Länge mit Wärmeenergie auszugleichen.
Neukonfiguration von Schneckenelementen: Bei modularen Systemen können Sie übermäßige Scherung reduzieren, indem Sie 90-Grad-Knetblöcke mit hoher Scherung gegen Vorwärtsförderelemente oder Blöcke mit größerem Winkel (z. B. 45 Grad) austauschen. Dadurch wird das Scherprofil geschwächt und gleichzeitig der Materialfluss beschleunigt, sodass eine sanfte Verteilung ohne Qualitätsverlust erreicht wird.
Strikte Überwachung der Schmelzetemperatur: Verlassen Sie sich niemals ausschließlich auf die Anzeigetafeln der Fassheizung. Überwachen Sie die tatsächlichen Schmelzetemperaturen an der Vakuumentlüftung und dem Düsenkopfausgang. Wenn die Schmelzetemperaturen die Sicherheitsschwellen überschreiten, passen Sie sofort die Schneckengeschwindigkeit und die vorgeschalteten Wärmezonen an.
Bei der Spezifikation einer Kunststoffgranuliermaschine ist das richtige L/D-Verhältnis eine Frage der metallurgischen und wärmetechnischen Präzision. Die Auswahl der optimalen Länge gewährleistet eine einwandfreie Homogenisierung, eine effiziente Entgasung und eine minimale thermische Vorgeschichte.

Wenn Sie kundenspezifische Schneckenprofile bewerten oder Maschinen für anspruchsvolle Formulierungen auswählen, ist das technische Team von Nanjing Haisi Extrusion bereit, eine maßgeschneiderte Lösung für Ihre Anlage zu entwickeln.