Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-22 Herkunft:Powered
Wenn die Leistung trotz Erhöhung der Schneckendrehzahl nicht ansteigt, liegt nicht zwangsläufig ein Ausfall der Maschine vor – sie ist lediglich auf eine physikalische Randbedingung gestoßen. Der Betrieb eines industriellen Doppelschneckenextruders erfordert die Bewältigung eines komplexen Zusammenspiels mechanischer Grenzen, volumetrischer Beschränkungen und thermischer Schwellenwerte.
Wenn ein einzelner Faktor zum Engpass wird, stagniert die Gesamtproduktivität der Anlage. Hier sind die 7 kritischen „kurzen Dauben“, die den Durchsatz in einem Polymerpelletisierungssystem einschränken, und wie diese in der Fabrikhalle behoben werden können.

Der Antriebsmotor liefert die erforderliche Rotationskraft, um Polymerschmelzen durch die Extrusionsdüse zu pumpen. Wenn die Motorleistung nicht ausreicht, bleibt die Schnecke stehen und die Produktionsleistung wird begrenzt. Die maximale Drehmomentgrenze wird durch die Antriebswelle bestimmt – ihre Querschnittsabmessungen, metallurgische Festigkeit und Keilwellenarchitektur werden im Werk festgelegt.
Diagnose: Bei der Verarbeitung von Formulierungen aus hochdichtem Polyethylen (HDPE) oder Polypropylen (PP), bei denen sich der Durchsatz nicht steigern lässt, ist die Drehmomentbegrenzung der Hauptverdächtige.
Technische Lösungen: Entfernen Sie ausgewählte Knetblöcke, um den mechanischen Scherwiderstand zu verringern, oder erhöhen Sie die Temperatursollwerte im Zylinder, um die Schmelzviskosität zu verringern und so die Belastung des Antriebsmotors zu verringern.
Schneckengänge besitzen ein endliches Fassungsvermögen. Sobald das innere „freie Volumen“ vollständig gesättigt ist, kann kein weiteres Material mehr in den Zylinder gelangen. Das freie Volumen wird in erster Linie durch das Verhältnis von Außendurchmesser zu Innendurchmesser (OD/ID) bestimmt, was bedeutet, dass unterschiedliche Maschinenkonstruktionen trotz gleicher Nennzylindergröße zu stark unterschiedlichen Volumenkapazitäten führen können.
Diagnose: Der gravimetrische Dosierer funktioniert normal, aber das Material kann nicht aufgenommen werden, oder die Masterbatch-Mischmaschine lehnt eingehendes Futter ab.
Technische Lösungen: Überprüfen und optimieren Sie die Zuführausrüstung, um einen reibungslosen Massenfluss sicherzustellen. den Abstand zwischen der Differenzialdosiervorrichtung und dem Extruderhals verkürzen; Verwenden Sie Pralltrichter oder spezielle seitliche Förderschnecken, um die positive Förderkraft zu erhöhen. und wenden Sie eine vakuumunterstützte Entlüftung an, um eingeschlossene Luft aus der Einzugszone zu evakuieren.
Bei der Herstellung von Folien- oder Faserfarbmasterbatches müssen Pigmente und Additive eine mikroskopische Dispersion innerhalb der Polymermatrix erreichen. Das dispersive Mischen beruht auf hohen Scherkräften, die durch rotierende Schneckenelemente erzeugt werden. Breite Knetscheiben erzeugen einen Dehn- und Scherfluss zur Dispersion, während schmale Scheiben auf verteilendes Mischen abzielen.
Diagnose: Ungleichmäßige Produktfarbe, Additivagglomeration oder fehlgeschlagene Tests der physikalischen Eigenschaften.
Technische Lösungen: Bei dispersionskritischen Anwendungen wird der Durchsatz häufig absichtlich eingeschränkt. Optimieren Sie, indem Sie breitere Knetelemente installieren, das Schneckenprofil neu konfigurieren, um die lokale Scherspannung zu erhöhen, oder die Zufuhrgeschwindigkeiten bei konstanter Drehzahl anpassen, um die Verweilzeit in der Mischzone zu ändern.
Ein großer Vorteil der fortschrittlichen Compoundierungstechnologie ist die Entgasung – das Extrahieren nicht umgesetzter Monomere, Feuchtigkeit und Lösungsmittel aus der Polymerschmelze. Wenn die Vakuumniveaus unzureichend sind oder die Entlüftungsöffnungen schlecht ausgelegt sind, schränken eingeschlossene flüchtige Stoffe den Durchsatz ein.
So stellen Sie eine Diagnose fest: Entlüftungsöffnungsmaterial blitzt auf, eingeschlossene Blasen oder Gerüche in den fertigen Pellets oder übermäßige Restmengen an flüchtigen Stoffen.
Technische Lösungen: Erhöhen Sie die Schneckendrehzahl, um die Erneuerung der Schmelzoberfläche zu beschleunigen. Reduzieren Sie den Durchsatz leicht, um die Verweilzeit im Fass zu verlängern. und ordnen Sie die Vakuum-Entlüftungsöffnungen korrekt an, unterstützt durch Hochleistungs-Vakuumpumpen.
Bei der Entwicklung neuer Produkte ist der verfügbare Rohstoff häufig begrenzt. In diesem Szenario liegt die Einschränkung nicht in der Anlagenkapazität, sondern in der Verfügbarkeit von Rohstoffen.
Technische Lösungen: Nutzen Sie kleine Laborextruder mit minimalem freien Volumen und Mikrozuführungen, um eine Prozessvalidierung mit minimalem Polymerverbrauch durchzuführen.
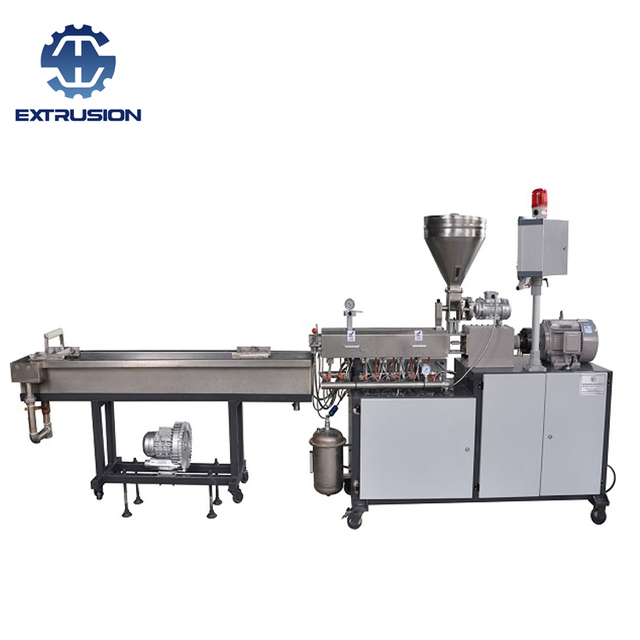
Ein Compoundierextruder arbeitet nicht im Vakuum. Es ist Teil einer integrierten Produktionslinie, die mit vorgeschalteten Zuführsystemen, nachgeschalteten Siebwechslern, Schmelzepumpen, Kühlbädern und Pelletiermaschinen verbunden ist. Die Gesamtleitungsrate wird streng von ihrem schwächsten Glied bestimmt.
So stellen Sie eine Diagnose fest: Ungenaue Zuführungen, verstopfte Siebwechsler, träge Schmelzepumpen oder schlecht funktionierende Pelletierer, die eine Drosselung der gesamten Linie erzwingen.
Technische Lösungen: Überprüfen Sie die Verarbeitungslinie systematisch vom Rohstoffeingang bis zur Endverpackung: Überprüfen Sie die Zuführungen, inspizieren Sie den Extruder, bewerten Sie den Düsenkopf und überprüfen Sie die Leistung der Zusatzausrüstung.
Die Verweilzeit des Polymers im Compoundierbereich liegt typischerweise zwischen 15 Sekunden und über einer Minute. Wenn empfindliche Polymere zu lange hohen Temperaturen ausgesetzt werden, kommt es zu einem thermischen Abbau, der zu dunkler Verfärbung, Spaltung der Molekülkette und Gelbildung führt.
Diagnose: Unerklärliche Farbverschiebungen, sinkende Schmelzindexe oder Gel- und Schwarzflecken-Kontamination.
Technische Lösungen: Kontrollieren Sie die Gesamtverweilzeit, um innerhalb des thermischen Stabilitätsfensters des Materials zu bleiben. Verstehen Sie die Abbaukinetik Ihres spezifischen Polymers; und bewerten Sie nachgeschaltete Komponenten (Siebwechsler, Zahnradpumpen und Düsen), um lokale Überhitzung zu verhindern.
Wenn die Produktion einer Kunststoffgranulierungslinie zurückbleibt, ist die Ursache selten ein Maschinenausfall, sondern ein örtlich begrenzter Engpass. Durch die systematische Prüfung von Drehmoment, freiem Volumen, Mischen, Entlüften, Nebenaggregatintegration und thermischen Grenzwerten können Anlagenmanager ihre kürzesten Stäbe identifizieren und eliminieren.

Für fachkundigen technischen Support, kundenspezifische Schneckenprofilkonstruktionen oder eine Hochleistungs-Compoundierungslinie ist das Ingenieurteam von Nanjing Haisi Extrusion Equipment bereit, die Betriebsleistung Ihrer Anlage zu optimieren.