Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-11-05 Herkunft:Powered
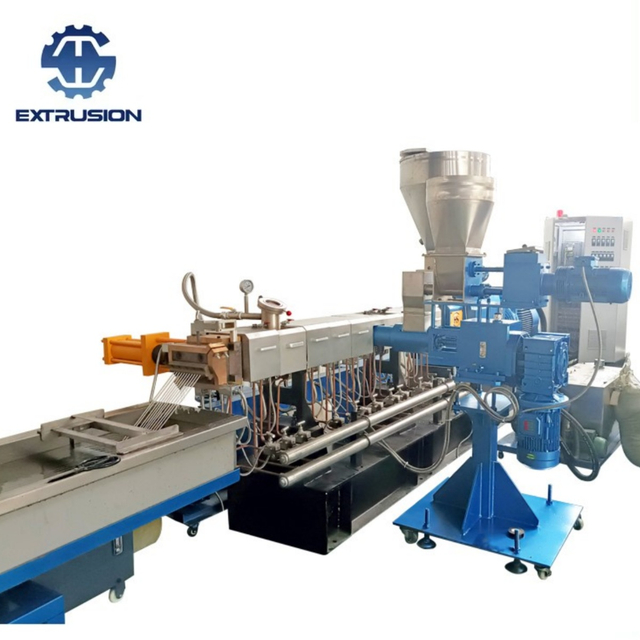
Der effektive Betrieb eines industriellen Doppelschneckenextruders erfordert die Einhaltung präziser mechanischer Abläufe und thermischer Protokolle. Ganz gleich, ob Sie einen Doppelschnecken-Compoundierextruder oder eine spezielle Kunststoffgranulierungslinie betreiben , die Durchsetzung von Standardarbeitsanweisungen (SOPs) verhindert unerwartete Ausfallzeiten, vermeidet kostspielige Komponentenschäden und schützt die Bedienersicherheit.
Hier ist ein 14-Punkte-Betriebsleitfaden, der chronologisch über die sechs Kernphasen eines Produktionslaufs gegliedert ist.

Schalten Sie niemals Heizbänder ein oder schalten Sie das Antriebssystem ein, ohne diese fünf grundlegenden Prüfungen durchgeführt zu haben:
1. Überprüfen Sie die Trichter- und Fassbohrungen: Stellen Sie sicher, dass der Fasseinlass, der Einfülltrichter und die inneren Öffnungen völlig frei von Fremdkörpern sind. Ein heruntergefallener Bolzen oder ein kalter Harzklumpen beschädigen sofort die Schneckengänge oder verkratzen die Laufauskleidung beim Starten.
2. Überprüfen Sie Befestigungselemente und Sicherheitsvorrichtungen: Überprüfen Sie alle Strukturschrauben, Zylinderflansche und Matrizenverbindungsschrauben auf Lockerheit. Stellen Sie sicher, dass die Sicherheitsabdeckungen eingerastet sind und die Steuerschalter auf Null-/Neutralposition eingestellt sind.
3. Überprüfen Sie die Schmiersysteme: Stellen Sie sicher, dass das Hauptantriebsgetriebe, die Drucklagerbaugruppe und die Hilfsantriebseinheiten bis zum erforderlichen Ölstand im Schauglas gefüllt sind.
4. Temperaturkontrollen und Kühlversorgungsleitungen testen: Validieren Sie die Genauigkeit von Thermoelementen, indem Sie die Messwerte der Regler mit kalibrierten physischen Messgeräten vergleichen. Stellen Sie sicher, dass die Kühlwasserventile des Fasses geöffnet sind und frei und ohne Verstopfungen fließen.
5. Halten Sie die Sauberkeit der Ausrüstung aufrecht: Reinigen Sie den umgebenden Werkstattboden, die Ladeöffnung des Trichters und die Steuerkonsole, bevor Sie den Hauptleistungsschalter einschalten.
6. Das 10-minütige thermische Einweichen: Sobald die Fasszonen die auf dem Anzeigefeld angezeigten Solltemperaturen erreicht haben, warten Sie weitere 10 bis 15 Minuten, bevor Sie den Hauptmotor starten. Thermoelemente messen die lokale Temperatur der Fasswand; Es dauert einige Zeit, bis sich die Wärmeleitung über die dicken Schneckenschäfte und die internen Düsenkanäle ausgleicht. Durch vorzeitiges Starten wird der Antriebsstrang hohen Drehmomentspitzen bei kaltem Wetter ausgesetzt.
Warmfestziehen der Schrauben: Während dieses thermischen Einweichens alle Matrizenverbindungsschrauben erneut anziehen, während die Baugruppe heiß ist. Metall dehnt sich bei Betriebstemperaturen aus; Das Heißfestziehen verhindert das Austreten von Polymerschmelze und das Versagen der Schrauben durch Abscheren.
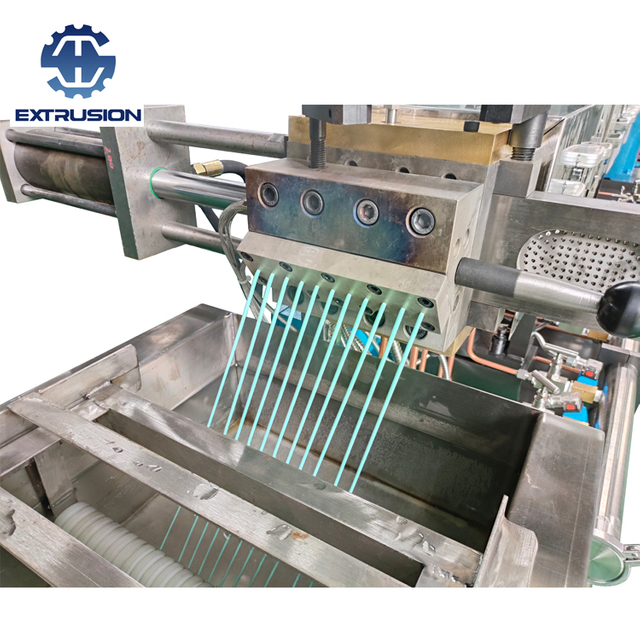
Sicherheitswarnung: Erlauben Sie dem Personal niemals, während des Erhitzens oder der Erstinbetriebnahme direkt vor der offenen Düsenfläche oder der Strangdüsenplatte zu stehen. Durch thermische Zersetzung kann sich hinter kalten Harzstopfen ein flüchtiger Druck aufbauen, wodurch die Gefahr eines Ausblasens entsteht.
7. Zündung bei niedriger Drehzahl und geringem Vorschub: Starten Sie den Schneckenmotor immer mit minimaler Drehzahl und behalten Sie dabei eine niedrige, gleichmäßige Vorschubgeschwindigkeit bei. Überwachen Sie sofort beim Start zwei primäre Diagnoseindikatoren:
Akustische Signatur: Achten Sie genau auf ungewöhnliche mechanische Schleif-, Kratz- oder Klopfgeräusche. Wenn dies erkannt wird, stoppen Sie den Antrieb sofort.
Stromaufnahme: Beobachten Sie das Amperemeter des Hauptmotors. Unregelmäßige Nadelausschläge oder Stromspitzen weisen auf einen ungleichmäßigen mechanischen Widerstand, nicht geschmolzene Polymertaschen oder einen Spannungsstoß im Speiser hin.
8. Begrenzen Sie den Trockenlauf: Lassen Sie eine gleichläufige Doppelschneckeneinheit niemals länger als 30 Minuten leer laufen . Da die Polymerschmelze nicht für eine dynamische hydrodynamische Schmierung zwischen den Schneckengängen und den Zylinderwänden sorgt, beschleunigt Trockenlauf den Reibungsverschleiß von Metall zu Metall.
Profi-Tipp: Tragen Sie vor dem Anbringen der Düsenkopfbaugruppe eine Schicht Molybdändisulfid ( $MoS_2$ ) oder Hochtemperatur-Silikonschmiermittel auf alle Verbindungsschrauben auf. Dieser einfache Schritt verhindert ein Festfressen des Gewindes und vereinfacht die zukünftige Demontage.
9. Überwachen Sie die Gleichmäßigkeit des Vorschubs: Halten Sie während der ersten Zufuhr die niedrigste sichere Schneckendrehzahl ein und erhöhen Sie die Vorschubgeschwindigkeit schrittweise. Achten Sie auf Schwankungen des Amperemeters, die durch Brückenbildung im Einspeisehals oder teilweises Versagen des Schraubenkanals verursacht werden.
10. Sichere Prüfung der Lagertemperatur: Überprüfen Sie regelmäßig die Temperatur der Hauptantriebslager, Druckblöcke und Motorgehäuse. Bei der manuellen Messung der Oberflächentemperatur berühren Sie das Gehäuse kurz mit dem Handrücken und nicht mit der Handfläche. Der Handrücken ist wärmeempfindlicher und sein automatischer Rückzugsreflex ist schneller, wodurch die Schwere von Verbrennungen bei Überhitzung einer Komponente minimiert wird. Berühren Sie niemals rotierende Wellen oder freiliegende Antriebskupplungen.
Verschiedene Polymerfamilien erfordern aufgrund ihrer thermischen Stabilität unterschiedliche Abschaltsequenzen:
Harze: PS, SAN, ABS, PE, PP, PMMA.
Protokoll: Diese Polymere weisen eine hohe thermische Stabilität auf. Bediener können die Fassheizungen direkt am Ende eines Laufs abschalten, ohne das Fass vollständig zu spülen, vorausgesetzt, die Betriebstemperaturen bleiben innerhalb der Standardgrenzen.
Polymere: PA (Polyamid), PC (Polycarbonat).
Protokoll: PA weist eine akzeptable Stabilität auf, die Heizungen müssen jedoch sofort nach Produktionsstopp ausgeschaltet werden. Wenn die Heizelemente länger als 15 Minuten ohne Materialdurchfluss eingeschaltet bleiben, zersetzt sich das Polymer stark. Halten Sie bei PC bei einer kurzen Pause (z. B. über Nacht) die Fasstemperatur bei 160 °C, um eine Feuchtigkeitsaufnahme zu verhindern. Für einen vollständigen Farb- oder Harzwechsel spülen Sie den Zylinder mit PE, ziehen Sie die Schrauben im heißen Zustand heraus und reinigen Sie ihn mit Messingdrahtbürsten.
Polymere: PVC, POM (Polyacetal).
Protokoll: PVC zerfällt beim Erhitzen schnell zu ätzendem Salzsäuregas. Schalten Sie die Heizungen aus und spülen Sie das restliche PVC aus, bis die Zylindertemperatur auf 150 °C sinkt. Anschließend sofort ein stabiles Spülharz (z. B. PE) auftragen, bis alle PVC-Reste ausgespült sind. Stellen Sie bei POM den Systemdruck 10 Minuten vor dem Abschalten auf Null, führen Sie eine kontinuierliche Spülung durch, um das Fass zu entleeren, und führen Sie eine abschließende Spülung mit PE durch.
11. Sichere Werkzeugwartung: Versuchen Sie niemals, Hindernisse auf der Matrizenoberfläche zu beseitigen, mechanische Komponenten einzustellen oder Schneidmesser zu warten, während die Schrauben in Bewegung sind. Führen Sie immer Lockout/Tagout-Protokolle (LOTO) aus, bevor Sie Wartungsarbeiten durchführen.
12. Achten Sie auf eine direkte Sichtlinie: Positionieren Sie Ihren Körper während des Betriebs niemals direkt in einer Linie mit der Auslassöffnung oder der Düsenöffnung.
13. Verbot des unbeaufsichtigten Betriebs: Bediener dürfen eine in Betrieb befindliche Extrusionslinie niemals unbeaufsichtigt lassen. Systemparameter können sich innerhalb von Sekunden ändern, was zu einer Verknappung des Speisers, einer Verstopfung der Matrize oder einem thermischen Durchgehen führen kann.
14. Schraubendemontage und vertikale Lagerung: Wenn Sie Schrauben zu Wartungszwecken entfernen, reinigen Sie das restliche Polymer gründlich mit Kupferschabern, tragen Sie eine großzügige Schicht Rostschutzöl auf und wickeln Sie die Wellen in Schutzpapier ein. Lagern Sie herausgezogene Schraubenwellen vertikal hängend in einem trockenen, belüfteten Bereich, um ein axiales Durchbiegen oder eine dauerhafte Verformung der Welle zu verhindern.
Die Durchsetzung dieser 14 Betriebsregeln verwandelt die täglichen Verarbeitungsroutinen in ein zuverlässiges vorbeugendes Wartungssystem. Durch die Standardisierung von Prüfungen vor dem Start, die Berücksichtigung der thermischen Einweichanforderungen und die Ausführung harzspezifischer Abschaltsequenzen können Anlagen die Lebensdauer der Maschinen verlängern und gleichzeitig den Durchsatz maximieren.

Für Compoundiergeräte mit hohem Drehmoment, spezielle Schneckenprofile oder kundenspezifische Extrusionssysteme wenden Sie sich an die technischen Spezialisten von Nanjing Haisi Extrusion Machinery.