Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-19 Herkunft:Powered
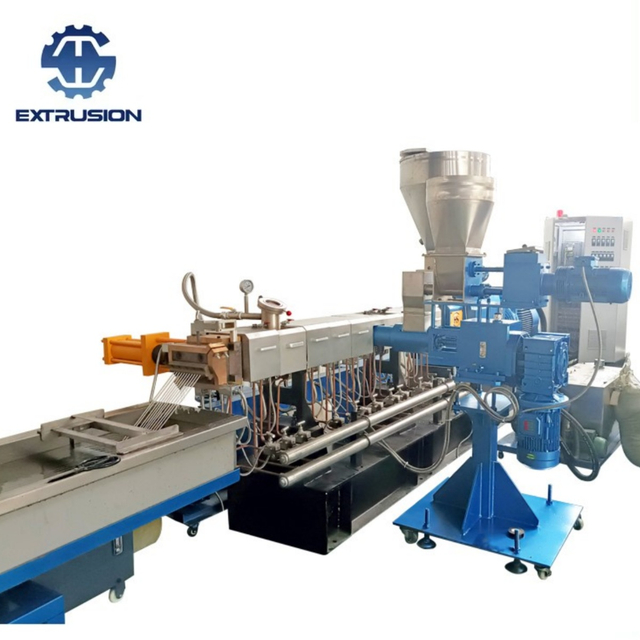
In vielen modernen Compoundierlinien erfolgt die Primärmischung durch einen gleichdrehenden Doppelschneckenextruder mit hohem Drehmoment oder einen Durchlaufmischer. Nach der Compoundierung fällt das geschmolzene Polymer durch Schwerkraft in einen sekundären Einschneckenextruder, dessen einzige Betriebsaufgabe darin besteht, das Material unter Druck zu setzen und durch die Pelletierdüsenfläche zu drücken.
Konstruktionsbedingt wird die Gesamtlinienleistung durch das vorgeschaltete Zuführsystem und den Doppelschneckendurchsatz bestimmt. Die nachgeschaltete Einschneckenmaschine ist ausschließlich für die Druckförderung zuständig; Es sollte niemals zum Durchsatzengpass der Linie werden. Doch in vielen Fabrikhallen wird die Einschneckenaustragseinheit genau zum „Choke Point“, der die Gesamtproduktivität der Anlage drosselt.

Stellen Sie sich eine industrielle Compoundierlinie vor, der ein 15-Zoll-Einschneckenextruder nachgeschaltet ist. Der Messabschnitt wurde ursprünglich mit einer Kanaltiefe von 1,73 Zoll gebaut.
Unter Betriebslast waren die Ergebnisse stark eingeschränkt:
Durchsatz: Maximal 3.280 Pfund/Stunde.
Schneckengeschwindigkeit: 15 U/min.
Entladungstemperatur: 184 °C (363 °F).
Während 184 °C für Standardharze vielleicht nicht extrem klingen, wurde in dieser speziellen Linie flammhemmendes Polyethylen verarbeitet – eine Formulierung, bei der flammhemmende Additive bei Temperaturen über 180 °C mit dem thermischen Abbau beginnen. Die Produktion stagnierte, die Austrittstemperaturen stiegen sprunghaft an und die Produktqualität wurde deutlich beeinträchtigt.
Die Hauptaufgabe eines Einschnecken-Austragsextruders besteht darin, Polymer gegen einen hohen positiven Druckgradienten zu pumpen, wodurch das Material von einem Zufuhrdruck nahe Null auf einen extremen Düsenkopfdruck gebracht wird.
Die Fähigkeit der Maschine, bei gleichzeitiger Druckerzeugung eine hohe volumetrische Abgabe aufrechtzuerhalten, hängt von drei Variablen ab: Tiefe des Dosierkanals, Druckgradient und Schmelzviskosität. Unter diesen ist die Tiefe des Messkanals mit Abstand am kritischsten.
Die Fluiddynamik legt ein maßgebliches technisches Gesetz für Einschneckenpumpen fest: Die spezifische Pumprate (Durchsatz pro U/min) ist direkt proportional zur dritten Potenz der Dosierkanaltiefe.
Was bedeutet das in praktischer Fabriksprache? Wenn Sie die Kanaltiefe von einem übermäßig hohen Wert auf eine optimale Basislinie reduzieren, verringert sich die spezifische Rate vorhersehbar. Wenn die Kanaltiefe jedoch den optimalen thermodynamischen Schwellenwert überschreitet, sinkt die spezifische Rate drastisch. Warum? Denn ein zu tiefer Kanal erzeugt interne Rezirkulationsschleifen; Die Schnecke dreht sich, aber die Schmelze rutscht ab und bewegt sich nicht effizient weiter. Einfach ausgedrückt: Zu flache Kanäle schränken den Durchfluss ein, zu tiefe Kanäle zerstören jedoch die Pumpeffizienz und erzeugen zerstörerische Scherwärme.
Als die Ingenieure den mechanischen Fehler erkannten, überarbeiteten sie das Einzelschneckenprofil und reduzierten die Tiefe des Dosierkanals von 1,73 Zoll auf 1,18 Zoll (wodurch sich das Verhältnis von Tiefe zu Durchmesser von 11,8 % auf magere 7,8 % verschob) und erhöhten gleichzeitig die Schneckensteigung von 1,0 D auf 1,2 D.
Die Datentransformation nach der Optimierung war bemerkenswert:
Durchsatz: Von 3.280 Pfund/Stunde auf 8.500 Pfund/Stunde gestiegen.
Schneckengeschwindigkeit: Mit 15,5 U/min nahezu identisch geblieben.
Spezifische Pumprate: Verdreifacht von 219 lbs/h/RPM auf 548 lbs/hr/RPM (ein 2,5-facher Effizienzmultiplikator).
Entladungstemperatur: Von 184 °C auf 174 °C gesunken, wodurch der thermische Abbau der flammhemmenden Additive vollständig gestoppt wird.
Basierend auf jahrzehntelangen Compoundierungsdaten bestimmen zwei Grundprinzipien das hocheffiziente Einzelschneckendesign:
Die optimale Kanaltiefe hängt von der Viskosität der Schmelze, der axialen Dosierlänge und dem erforderlichen Düsendruck ab. Allerdings ist eine Schraube mit 15 Zoll Durchmesser und einer Tiefe von 1,73 Zoll (11,8 %) grundsätzlich überdimensioniert und zu tief. Die Einhaltung der Dosiertiefe strikt zwischen 6 % und 8 % des Außendurchmessers garantiert eine maximale Pumpeffizienz.
Die Erweiterung der Steigung vom 1,0-fachen des Durchmessers auf das 1,2-fache erhöht den Helixwinkel und die volumetrische Verdrängung, ohne die Kanaltiefe zu erhöhen, was zu einer höheren Pumpleistung pro Umdrehung führt.
Die Optimierung eines Einzelschneckenprofils zur Steigerung der volumetrischen Leistung erfordert ein deutlich höheres Drehmoment vom Antriebsmotor. Wenn der vorhandene Motor nicht über die Drehmomentkapazität verfügt, um eine flachere Schraube mit hoher Kapazität zu handhaben, kommt es zum Stillstand. Bevor Sie Ihre Schneckengeometrie ändern, prüfen Sie stets, ob Ihr Antriebssystem und Ihr Getriebe den erhöhten Belastungsanforderungen standhalten.
Wenn ein Einschneckenextruder hinter einem leistungsstarken Doppelschnecken-Compound-Extruder zurückbleibt, kommt es selten zu einem Defekt der Ausrüstung – die Innengeometrie passt einfach nicht zur Fluiddynamik des Polymers.

Eine zu große Kanaltiefe beeinträchtigt die Pumpleistung und treibt die Temperaturen auf gefährliche Werte. Wenn Ihre Linie das nächste Mal unter geringer Leistung und hohen Austrittstemperaturen leidet, überprüfen Sie die Tiefe Ihres Einzelschneckenkanals. Die Optimierung Ihres Schneckenprofils führt häufig zu enormen Kapazitätssteigerungen zu einem Bruchteil der Kosten, die für den Austausch Ihrer gesamten Kunststoffgranulierungsmaschine oder nachgeschalteter Polymer-Compoundierungsausrüstung anfallen würden.