Anzahl Durchsuchen:1 Autor:Site Editor veröffentlichen Zeit: 2026-09-14 Herkunft:Powered
Die Temperaturkontrolle ist die absolute Grundlage eines jeden stabilen Extrusionsprozesses. Für Bediener einer Kunststoffgranuliermaschine ist die Beherrschung des empfindlichen Gleichgewichts zwischen Erhitzen und Kühlen der Unterschied zwischen einer Charge mit hoher Ausbeute und einem stark zersetzten Abfallmaterial.
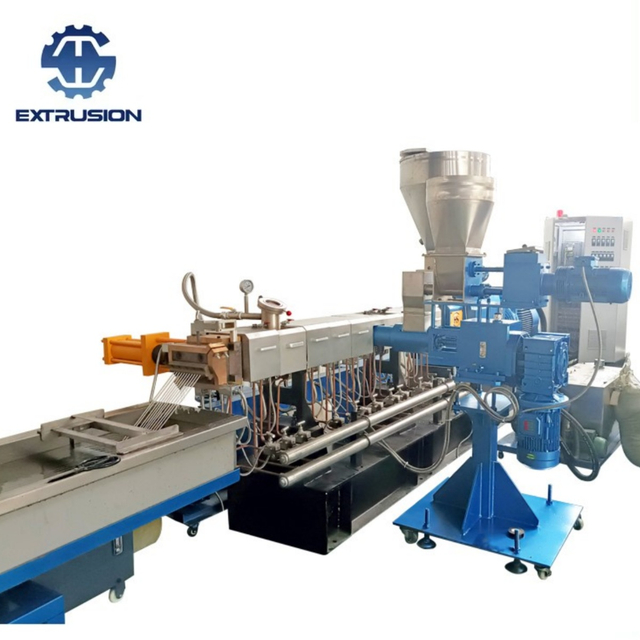
In einem Doppelschnecken-Compound-Extruder stammt die Wärmeenergie aus zwei unterschiedlichen Quellen. Bei der ersten handelt es sich um externe Wärmeenergie, die durch um den Lauf gewickelte elektrische Heizbänder bereitgestellt wird. Der zweite und oft kritischere Faktor ist die interne Scherwärme, die durch die starke Reibungsbewegung des Polymers gegen die rotierenden Schnecken und die Zylinderwände entsteht.
Das Verhältnis dieser beiden Wärmequellen ändert sich in verschiedenen Verarbeitungszonen drastisch. In der Zuführzone ist die Reibung minimal, sodass der Prozess stark auf externe Heizgeräte angewiesen ist. In der Homogenisierungszone eines gleichläufigen Doppelschneckenextruders erzeugt die starke mechanische Scherung jedoch häufig übermäßige Reibungswärme. In diesem Stadium wird die externe Heizung vollständig abgeschaltet und eine aggressive Kühlung ist erforderlich, um eine Materialverschlechterung zu verhindern.
Die Aufrechterhaltung eines strikten thermischen Gleichgewichts ist das ultimative Ziel von Hochleistungs-Polymer-Compoundierungsanlagen. Das System muss die für die Plastifizierung erforderliche Energie kontinuierlich gegen unvermeidliche Wärmeverluste und Scherspitzen ausgleichen, um einen stabilen Schmelzfluss und eine gleichmäßige Pelletqualität sicherzustellen.

Extruder nutzen typischerweise drei Heizmethoden: Flüssigkeits-, Dampf- und Elektroheizung. Elektroheizungen sind heute der unangefochtene Industriestandard. Sie ist hocheffizient, präzise und wird im Allgemeinen in elektrische Widerstandsheizung (Heizbänder) und Induktionsheizung unterteilt. Die Dampfheizung ist in der modernen Kunststoffverarbeitung weitgehend veraltet und meist auf ältere Gummiextruder beschränkt.
Beim Compoundieren entsteht durch die Schneckenrotation häufig mehr Reibungswärme, als das Polymer tatsächlich benötigt. Wenn diese überschüssige Wärme nicht sofort abgeführt wird, werden hitzeempfindliche Kunststoffe zersetzt, verfärben sich oder verbrennen. Daher sind moderne Fässer mit robusten Kühlsystemen ausgestattet.
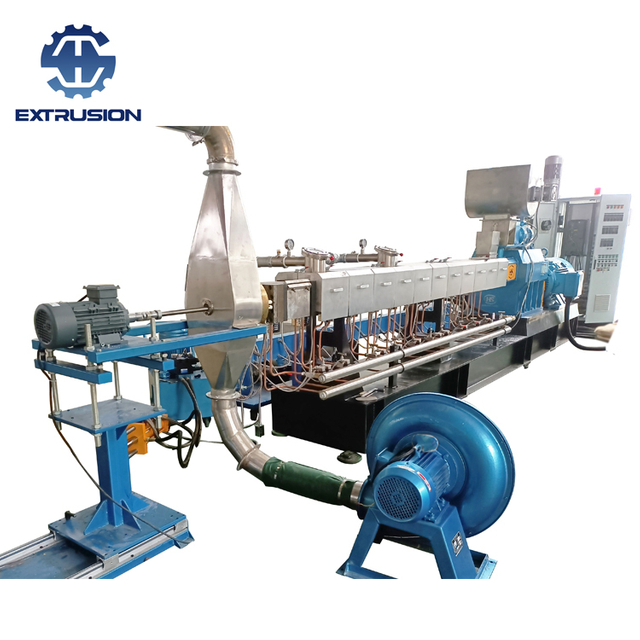
Bei der Luftkühlung kommen Hochgeschwindigkeitsgebläse zum Einsatz, die direkt unter oder neben den Laufzonen montiert sind.
Vorteile: Es sorgt für ein sanftes, gleichmäßiges und sauberes Kühlprofil. Es eliminiert das Risiko eines schnellen „Abschreckens“ (Thermoschock) der Polymerschmelze.
Nachteile: Ventilatoren benötigen ein erhebliches Raumvolumen und können laut sein, wenn sie nicht richtig ausbalanciert sind.
Anwendung: Im Allgemeinen bevorzugt für kleine bis mittelgroße Extruder oder Prozesse, die sehr feine Temperatureinstellungen erfordern.
Die Wasserkühlung zirkuliert die Flüssigkeit durch präzisionsgebohrte Kanäle in der Zylinderwand (oder über umwickelte Kupferrohre).
Vorteile: Es liefert eine schnelle, aggressive Wärmeabfuhr. Es ist sehr kompakt und kostengünstig.
Nachteile: Es kann leicht zu einer plötzlichen Abkühlung kommen, die den stabilen Fluss des Kunststoffs stört. Darüber hinaus führt hartes Wasser schnell zu Kalkablagerungen, die die Kanäle verstopfen und Korrosion verursachen.
Anwendung: Perfekt für große Extruder, die enorme Scherwärme erzeugen. Wichtiger Hinweis: Ein ordnungsgemäßes Wasserkühlsystem darf niemals rohes Leitungswasser verwenden; Es muss chemisch behandeltes, sauerstoffarmes Weichwasser in einem geschlossenen Kreislaufsystem verwenden.
Die Kühlung der Schraube selbst dient zwei sehr spezifischen technischen Zwecken:
Maximierung der Feststoffförderrate: Gemäß der Feststofffördertheorie hängt der Durchsatz von der Reibungsdifferenz ab: Sie möchten maximale Reibung zwischen dem Material und dem Zylinder und minimale Reibung zwischen dem Material und der Schnecke. Da sich die Reibungskoeffizienten des Polymers mit der Temperatur ändern, verringert die strategische Kühlung der Schneckenwelle in der Einzugszone die Reibung zwischen Material und Schnecke und verbessert so die Effizienz des Vorwärtstransports drastisch.
Kontrolle der Pelletqualität: Das Pumpen von Kühlwasser tiefer in den Homogenisierungsabschnitt der Schnecke kann die Plastifizierungsqualität verbessern. Allerdings sinkt dadurch auch die Leistung. Eine Überkühlung der Schnecke führt dazu, dass das Polymer, das dem Metall am nächsten liegt, hochviskos wird und festklebt, wodurch die aktive Tiefe der Schneckengänge wirksam verringert wird. Betreiber müssen vorsichtig sein: Wenn die Rücklauftemperatur bei hochviskosen Materialien zu niedrig ist, kann der enorme Drehmomentwiderstand dazu führen, dass die Schneckenwelle regelrecht abbricht.
Die Temperatur im Einfüllschacht muss jederzeit kühl bleiben. Wenn dieser Bereich überhitzt, schmelzen die einströmenden Kunststoffpellets oder -pulver vorzeitig und verkleben, wodurch eine „Brücke“ oder ein „Bogen“ entsteht, der das Eindringen von Material in die Schnecke vollständig verhindert.
Darüber hinaus dient ein spezieller Wasserkühlmantel um den Einfüllstutzen als Wärmebarriere. Es verhindert, dass starke Laufwärme zurück in die Drucklager und das Getriebe gelangt, und stellt so sicher, dass die mechanischen Antriebskomponenten innerhalb sicherer thermischer Grenzen arbeiten.

Durch das Verständnis der besonderen Vorteile dieser Kühlsysteme können Anlageningenieure ihre thermischen Profile für maximale Effizienz optimieren. Wenn Sie technische Beratung zur Konfiguration des idealen Temperaturkontrollsystems für Ihre spezifische Formulierung benötigen, steht Ihnen das Ingenieurteam von Nanjing Haisi Extrusion gerne mit maßgeschneiderten Maschinenlösungen zur Verfügung.